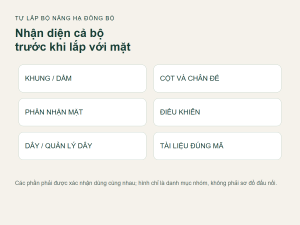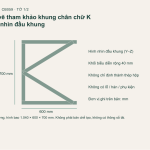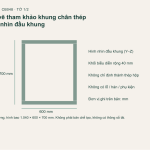
Làm chân bàn sắt cần đi từ cấu tạo của bộ bàn đến bảng chi tiết, gia công, liên kết và kiểm sau lắp. Với chân cho bàn tròn, còn phải giải quyết vị trí nhận quanh mặt, vùng chân người dùng và phần đế. Không chọn một thanh thép rồi suy rằng cứ cắt bằng nhau, hàn lại là có bộ phù hợp.
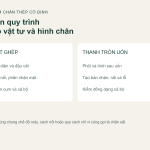
Bài trình bày quy trình cho chân thép cố định, gồm nhánh thép hộp cắt ghép và nhánh thanh tròn uốn. “Chân bàn tròn bằng sắt” ở đây là bộ chân thép dùng cho mặt tròn. Nếu muốn thân chân có tiết diện tròn, cần ghi thêm điều đó vì nó chưa xác định hình mặt và bố trí cả bộ.
1. Chốt mặt và công năng trước chọn chân
Ghi vật liệu, kích thước, hình và cấu tạo phần mặt định dùng. Với mặt cũ, kiểm nơi nhận và tình trạng thực. Một mặt đã lắp chân khác trước đây không chứng minh những lỗ còn lại sẽ phù hợp với bộ mới.
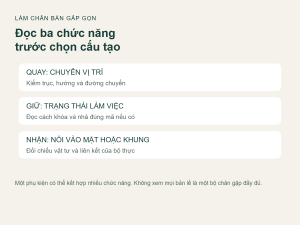
Chốt cao độ mặt trên, cách ngồi và những phần đi cùng bàn. Phân chiếc bàn nhỏ đặt đồ với bàn ăn hoặc bàn làm việc; không đổi công năng chỉ bằng thay tên trong bản. Nếu dùng ngoài trời, đưa điều kiện đó vào việc chọn vật tư và hoàn thiện ngay từ đầu.
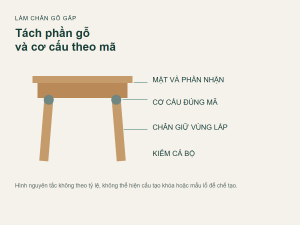
Xem chân bàn sắt và thép để chọn hướng cấu tạo. Tách phần chân với cả khung có giằng. Việc mua hai cụm rời khác với tự làm một bộ nối hoàn chỉnh, nên cần danh mục thể hiện rõ những phần còn phải tạo.
2. Chọn vật tư và cách tạo hình
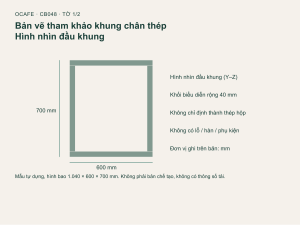
Thép hộp, thép đặc và ống tròn có thông tin quy cách khác nhau. Với vật tư rỗng, cần cả kích thước ngoài và chiều dày thành; với thanh đặc, cần hình tiết diện. Không dùng mỗi tên “sắt vuông” hoặc “sắt tròn” thay bảng vật tư.
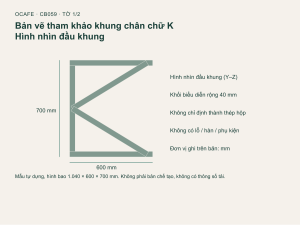
Thân thẳng có thể theo hướng cắt ghép; thân uốn cần thêm bán kính, hướng và phương án tạo hình. Không dùng hình dáng giống nhau để suy rằng đổi từ thanh đặc sang ống vẫn giữ mọi thông tin gia công và liên kết.
Xem cách ghi sắt hộp và vật tư chân bàn trước lập bảng chi tiết. Các quy cách phải được chọn theo phương án của bộ thực. Bài không đưa một chiều dày hoặc một cỡ thanh dùng chung cho mọi mặt bàn.
3. Bố trí chân cho mặt bàn tròn
Trên mặt bằng, vẽ tâm mặt, đường bao, vùng nhận và vị trí chân. Thể hiện cả phần đế dưới nền và vùng ghế. Chân đặt đối xứng về hình học chưa tự xác nhận bàn phù hợp công năng hoặc đã có đủ khả năng làm việc.
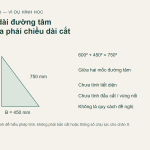
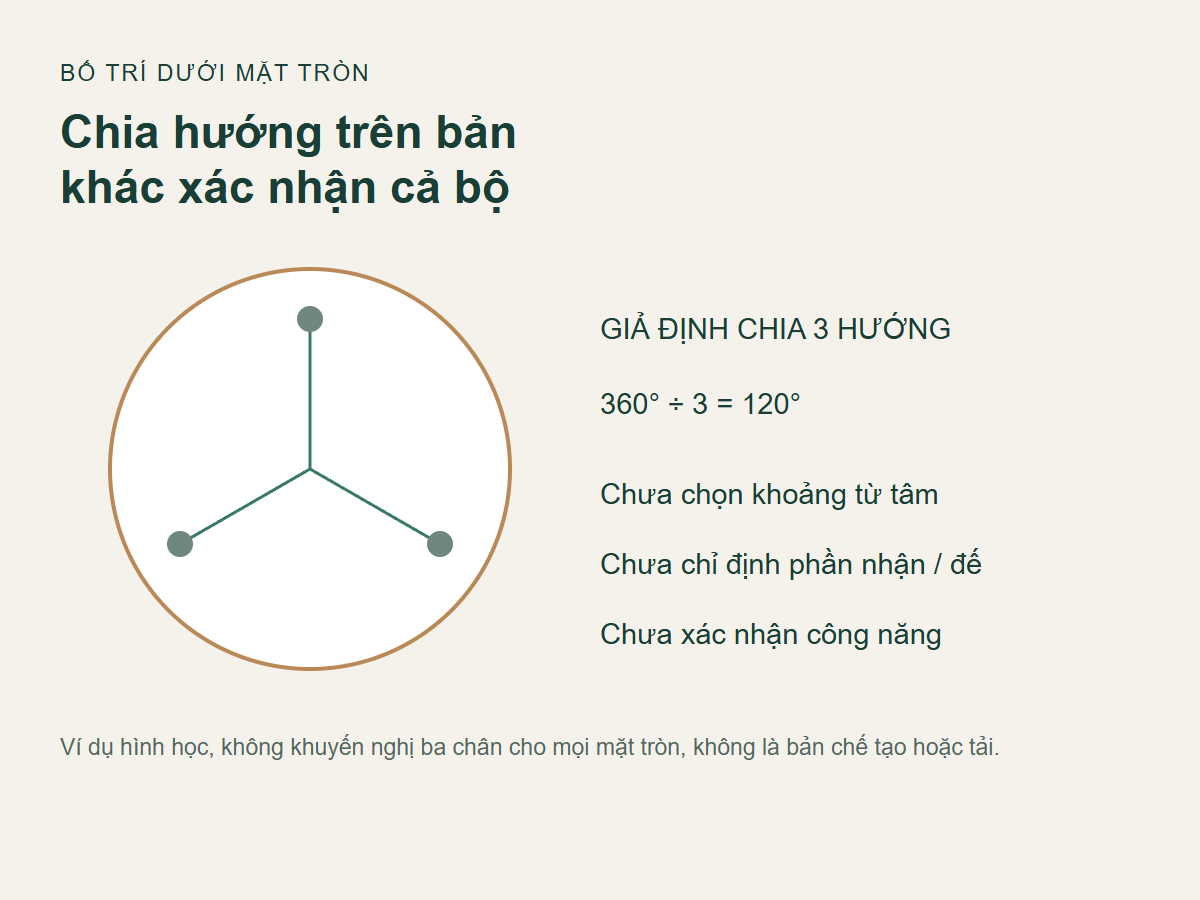
Với phương án chia đều n vị trí quanh tâm, khoảng góc là 360° chia n. Ví dụ giả định ba vị trí chia đều cho khoảng góc 120°. Đây chỉ là cách chia hướng trên bản, không phải khuyến nghị dùng ba chân cho mọi mặt tròn hoặc xác nhận chống lật.
Khoảng cách từ tâm tới vị trí nhận phải theo cấu tạo và phần mặt thực. Không lấy bán kính của mặt trên làm bán kính đặt chân. Còn phần mép, vùng không được khoan và quan hệ với ghế cần được giải quyết riêng.
Nếu dùng trụ giữa, bản cần thể hiện cả phần nhận phía trên, thân, vùng nối và đế. Không chỉ vẽ một đường tròn dưới nền rồi chọn đường kính theo cảm giác. Phần trụ và đế là một hệ cần đánh giá cùng mặt, không phải phụ kiện trang trí.
4. Lập bản chi tiết và bảng cắt
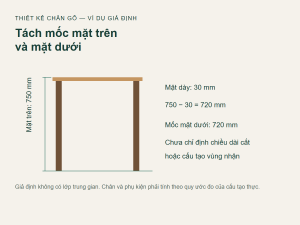
Ghi từng chi tiết, số lượng, vật tư, chiều dài và hướng đầu cắt. Phân chiều dài ngoài của cụm với chiều dài đoạn cần gia công. Khi có đầu vát, thanh nhận vào nhau hoặc phần chồng, cần quy ước rõ mốc dài và phía đo.
Đối chiếu hình đứng, hình cạnh và mặt bằng để tránh bỏ mất bề dày hoặc hướng nghiêng. Các bộ đối xứng có thể cần cặp trái, phải; không mặc định mọi chiếc dùng cùng hướng. Đánh số để khi gá không phải đoán vị trí từng đoạn.
Với phần uốn, bảng phải phân hình sau uốn với dữ liệu phôi theo quy trình. Chiều dài một đường cong nhìn trên ảnh không đủ để đặt cắt. Cần phương pháp, dụng cụ và vật tư thực, không lấy số của một dự án khác làm công thức chung.
5. Nhánh làm chân thép hộp hoặc thanh cắt ghép
Kiểm vật tư, đánh dấu chi tiết và chuẩn bị theo bảng đã chốt. Làm công việc cắt với cách giữ phôi phù hợp thiết bị và kỹ năng. Không dùng một đoạn chưa kiểm làm mẫu cho cả loạt rồi chỉ phát hiện sai khi ghép thành cụm.
Gá theo mốc, đối chiếu hình bao và vùng nhận trước nối. Phương án hàn cần theo vật liệu, chiều dày và kiểu liên kết thực. Người thực hiện phải có kỹ năng và theo hướng dẫn máy; không dùng một mức điện áp hoặc dây hàn lấy từ bài tổng quan cho mọi trường hợp.
Brad Rodriguez trình bày một dự án làm chân thép từ bố trí, cắt, gá nối tới thêm bản nhận mặt và thanh nối bộ. Bài cho thấy cần giải quyết giao diện với mặt và giữa các chân, không chỉ tạo xong hình ngoài. Không sao cách đặt máy hoặc kích thước của dự án đó cho một mẫu thép khác.
Kiểm cụm sau tạo theo tiêu chí của bản trước chuyển sang phủ. Nếu có sai khác ở mốc hoặc phần nhận, xác định nguyên nhân và cách xử lý. Mài phẳng nhìn đẹp không chứng minh chất lượng liên kết hoặc thay bước kiểm yêu cầu.
6. Nhánh thanh tròn uốn cho kiểu hairpin
Ở hướng này, cần bản hình sau uốn, điều kiện vật tư và phần bản nhận phía trên. Chọn phương án tạo các chân đồng dạng rồi kiểm theo một bản chuẩn. Đừng chỉ uốn tới khi nhìn gần giống chiếc trước, nhất là với một bộ nhiều chân.
Tác giả Everything Metal and Wood có dự án bàn mặt tròn sử dụng thanh thép uốn làm chân hairpin rồi nối vào phần bản để bắt mặt. Đây là ví dụ một chuỗi uốn, tạo phần nhận và lắp, không chứng minh mọi thanh tròn đều uốn được bằng cùng bộ khuôn hoặc dùng cho mọi tải.
Thực hiện uốn, nối và tạo lỗ theo phương án, thiết bị và kỹ năng tương ứng. Không hơ nóng hoặc bẻ sửa tùy ý một phần đã nối khi chưa có cách xử lý phù hợp. Kiểm hình bao và quan hệ giữa thân với bản nhận trước hoàn thiện.
Không dùng chân hairpin như phương án thay tự động cho trụ giữa hoặc khung khác chỉ vì cùng dùng mặt tròn. Mỗi cách đặt chân thay đổi phần nhận và vùng tiếp nền. Cần đánh giá lại cả bộ khi đổi kiểu, không chỉ đổi số lượng chân trong đơn vật tư.
7. Hoàn thiện bề mặt và giữ vùng lắp
Chuẩn bị bề mặt theo tình trạng vật tư và hệ xử lý được chọn. Những vùng cần giữ cho lắp ráp phải có cách xử lý theo bản. Không phủ lên lỗi chưa đánh giá để làm mặt ngoài đồng đều rồi xem công việc gia công đã kết thúc.
Chọn hệ hoàn thiện phù hợp nơi dùng, theo tài liệu của sản phẩm. Nếu cần sơn lại bằng phương pháp quét, xem quy trình sơn chân thép. Sơn tại chỗ khác với xử lý ở xưởng; không mặc định hai quy trình có cùng công đoạn và điều kiện.
Thời gian chờ và điều kiện lắp sau phủ theo vật tư thực. Không để tiến độ nhanh hơn bằng cách bỏ bước chuẩn bị hoặc lắp khi hệ phủ chưa đủ điều kiện. Các phụ kiện tiếp nền cũng cần đúng cấu hình, không chọn chỉ theo màu với chân.
8. Lắp với mặt và kiểm bộ hoàn chỉnh
Chuẩn bị cách đỡ, lật và di chuyển phù hợp vật liệu mặt. Đối chiếu vị trí nhận trước tạo lỗ, dùng đúng danh mục và trình tự. Không cố ép một cụm vào các lỗ đã sai vị trí hoặc đổi vít để che phần nhận chưa phù hợp.
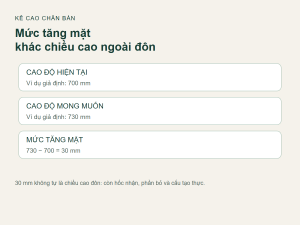
Kiểm hướng và khoảng cách các chân, cao độ, phần tiếp nền và công năng. Với mặt tròn, đối chiếu lại vùng ghế sau lắp thực. Nếu một chân có hướng nghiêng, giữ đúng hướng trên bản, không xoay tùy ý để tránh một phần vướng.
Giới hạn sử dụng cần căn cứ của bộ hoàn chỉnh. Không suy từ một thanh, một bản nhận hoặc một bộ chân tham khảo rằng bàn tự làm có cùng tải. Khi có rung, rơ, nứt hoặc dấu hiệu bất thường, ngừng sử dụng để đánh giá phần liên quan.
Tách phần tự làm với phần đặt xưởng
Nếu thiếu thiết bị hoặc kỹ năng, có thể đặt tạo chân theo bản rồi tự thực hiện phần lắp được phép. Ghi rõ có gồm bản nhận, giằng, phụ kiện và hoàn thiện hay chưa. So cùng danh mục để tránh lấy giá một chân thô so với cả bộ dùng được.
Zimbe trực tiếp nhận sản xuất; Giá: Liên hệ. Gửi dữ liệu mặt, hình chân, nơi dùng, số lượng và bản nếu có. Xem gia công chân bàn thép để tách công việc. Không cần chọn sẵn một quy cách vật tư khi phương án chưa được chốt.
Chân cho bàn tròn có phải thân tròn không? Hai ý khác nhau, cần ghi riêng. Chia góc đều là đủ chưa? Chưa, còn phần nhận, đế và công năng. Bài có chế độ hàn dùng chung không? Không, thông số phải theo quy trình, vật tư và thiết bị thực.
Trước khi đặt, có thể đọc phần Giao hàng lắp đặt và Bảo hành đổi trả, rồi xác nhận các điều kiện áp dụng cho mẫu chân bàn và đơn hàng cụ thể.